
 FR
 English
 Español
 Français
 Português
 عربى
Machine de tréfilage en ligne droite multi-blocs : configuration, matrices et sélection
Content
- 1 Comprendre la disposition en ligne droite multi-blocs
- 2 Matrices, refroidissement et lubrification : là où la qualité du fil est décidée
- 3 Adapter la variante de machine à la tâche
- 4 Où ces machines gagnent leur vie
- 5 L'équipement autour de la machine
- 6 Une liste de contrôle de sélection pratique
- 7 Installation, sécurité et entretien quotidien
- 8 Construit à Wuxi, fonctionnant dans le monde entier
Marchez le long d’une ligne de dessin bien tracée et vous pourrez entendre la différence. La machine ne sursaute pas ; le bourdonnement reste uniforme du premier au dernier cabestan, et l'opérateur passe son temps à vérifier les matrices au lieu de courir après les boucles. Cette stabilité est la signature pratique d'une machine de tréfilage multiblocs en ligne droite : plusieurs blocs de tréfilage sur une seule rangée, un passage par bloc et un fil qui ne s'accumule jamais entre les matrices.
Nous construisons des équipements de tréfilage à Wuxi depuis 1985, et depuis 1985, la disposition multi-blocs en ligne droite est devenue la bête de somme de la production de fils moyens et fins. Cet article explique comment fonctionne réellement la machine, ce qui détermine la qualité du fil et comment adapter la bonne variante à vos objectifs de matériau et de sortie.
Comprendre la disposition en ligne droite multi-blocs
Une machine multibloc est, par essence, une machine à étirer avec plus d'un cabestan. Dans la version en ligne droite, ces cabestans sont montés sur une seule rangée horizontale, chacun étant entraîné par son propre moteur via un réducteur. Le fil entre dans la première matrice, est tiré par le premier bloc, puis passe directement à la deuxième matrice et au deuxième bloc, et ainsi de suite jusqu'au passage final. Rien ne s’accumule entre les deux.
Pourquoi les blocs sont en ligne droite
Les conceptions à accumulation reposent sur des bras danseurs ou des rouleaux à boucles pour maintenir un réservoir de fil entre les passes. Une machine en ligne droite enlève ce réservoir, et avec lui toute une catégorie de problèmes. Moins de poulies touchent le fil, il y a donc moins de risques de marquage en surface. Le chemin du fil est court et simple à enfiler. Un opérateur debout à un point donné du sol peut voir chaque matrice, ce qui accélère les contrôles de jauge et les changements de matrice car il n'y a pas de boucle à vider en premier.
Comment les disques maintiennent chaque passage au pas
Chaque passage allonge le fil, de sorte que le bloc suivant doit fonctionner plus vite exactement selon l'allongement produit par la matrice. Sur une machine moderne, ce rapport est maintenu par des variateurs AC coordonnés via un API, avec de petites corrections provenant du retour de tension ou de la charge du moteur. Lorsque le rapport est correct, le fil passe sous une tension faible et stable, juste suffisante pour le maintenir en place sur le cabestan. Lorsqu'il dérive, les symptômes sont familiers à toute personne ayant une expérience en atelier : un fil détendu qui glisse et se raye, ou une tension excessive qui ovalise la section, porte les matrices prématurément et finit par casser le fil.
Matrices, refroidissement et lubrification : là où la qualité du fil est décidée
Deux machines de conception mécanique identique produiront des fils très différents selon la gestion de l'outillage et du circuit de refroidissement. La plupart des conversations de qualité que nous avons avec les clients reviennent sur ces trois points.
Le dé fixe le plafond
Un calendrier de passe est aussi bon que les matrices qui le portent. L'angle d'attaque, la longueur du roulement, la réduction par passe et la qualité de la plaquette en carbure ou en diamant laissent tous leur marque sur l'état de surface, l'ovalité et la contrainte résiduelle. Étant donné qu'une machine en ligne droite n'a pas de tampon d'accumulation pour absorber les variations, une matrice usée apparaît rapidement sous la forme d'un changement de tension au niveau du bloc suivant, ce qui constitue en fait un avertissement précoce utile si quelqu'un surveille. Nous approfondissons cette relation dans cette note sur comment le choix de la matrice façonne la qualité du fil fini .
Discipline du refroidissement et des lubrifiants
L'emboutissage génère de la chaleur, et la chaleur est l'ennemi à la fois de la durée de vie des matrices et de l'état de surface. Sur une machine en ligne droite, les cabestans sont refroidis à l'eau en interne et les porte-filières sont inondés de lubrifiant. Maintenez la température de l'eau de refroidissement stable, maintenez la concentration de l'émulsion à l'intérieur de sa bande et surveillez les résidus d'huile et les fines particules métalliques qui s'accumulent dans le réservoir. De petites dérives s'annoncent rarement ici ; ils font surface des semaines plus tard sous la forme d'une durée de vie courte ou d'une bobine terne et inégale.
- Température et débit de l'eau de refroidissement à chaque bloc
- Concentration de l'émulsion, pH et niveau de contamination
- Placement de la matrice, état du support et alignement
- Surface du fil après le premier et le dernier passage
Adapter la variante de machine à la tâche
Les machines multiblocs en ligne droite ne constituent pas un produit unique mais une famille. Les différences résident dans la manière dont les blocs sont entraînés, dans la manière dont les matrices sont maintenues et dans ce que la ligne est censée faire en aval. Le tableau ci-dessous est une orientation qualitative plutôt qu'une fiche technique ; Les horaires de passage, les vitesses et les plages de câbles réels doivent toujours être confirmés par rapport à votre propre matériel.
| Variante de machine | Structure du dessin | Où il se situe habituellement |
|---|---|---|
| Multibloc à grande vitesse | Plusieurs blocs entraînés indépendamment en ligne | Fils moyens à fins où la vitesse de sortie est la priorité |
| Entraînement direct et cassette roulante | Blocs à entraînement direct avec matrices montées sur cassette | Manipulation plus douce des matrices et changement de cassette rapide |
| Dessin continu de type poulie | Combinaison poulie et tambour pour une traction continue | Lignes où la continuité ininterrompue du dessin compte le plus |
| Version du dispositif de notation | Blocs en ligne droite et unité de notation en ligne | Fil nécessitant une surface de saisie mécanique pour un traitement ultérieur |
| Ligne de fils à haute teneur en carbone et PC | Ligne de dessin en ligne droite configurée pour les qualités à haute teneur en carbone | Production de fils en béton précontraint et de fils en acier à haute teneur en carbone |
La gamme complète, y compris la série multibloc, est répertoriée sous notre machine de tréfilage en ligne droite catégorie, afin que vous puissiez comparer les configurations côte à côte avant de restreindre le choix.
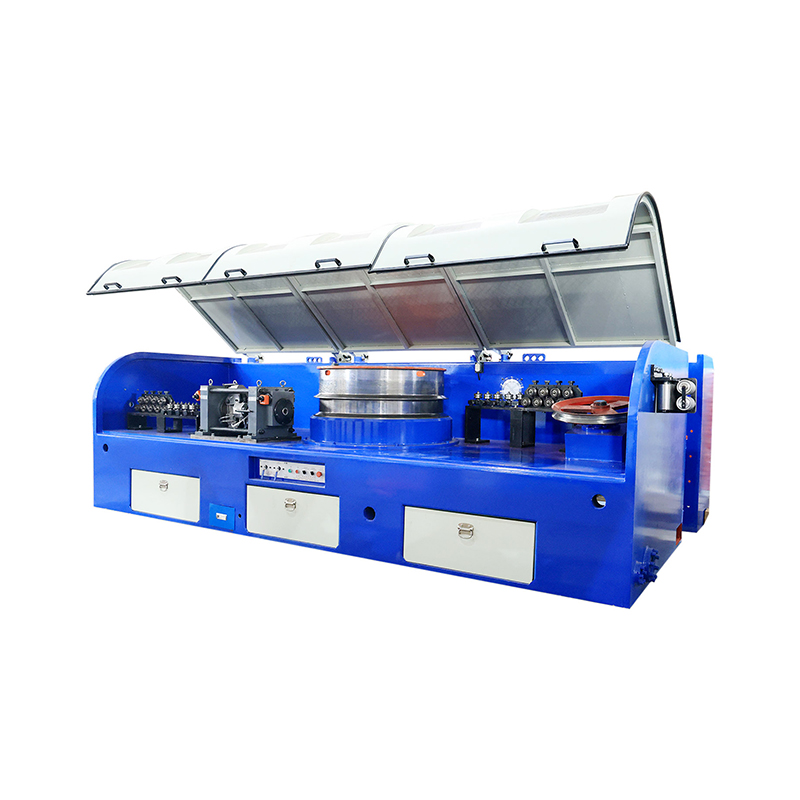
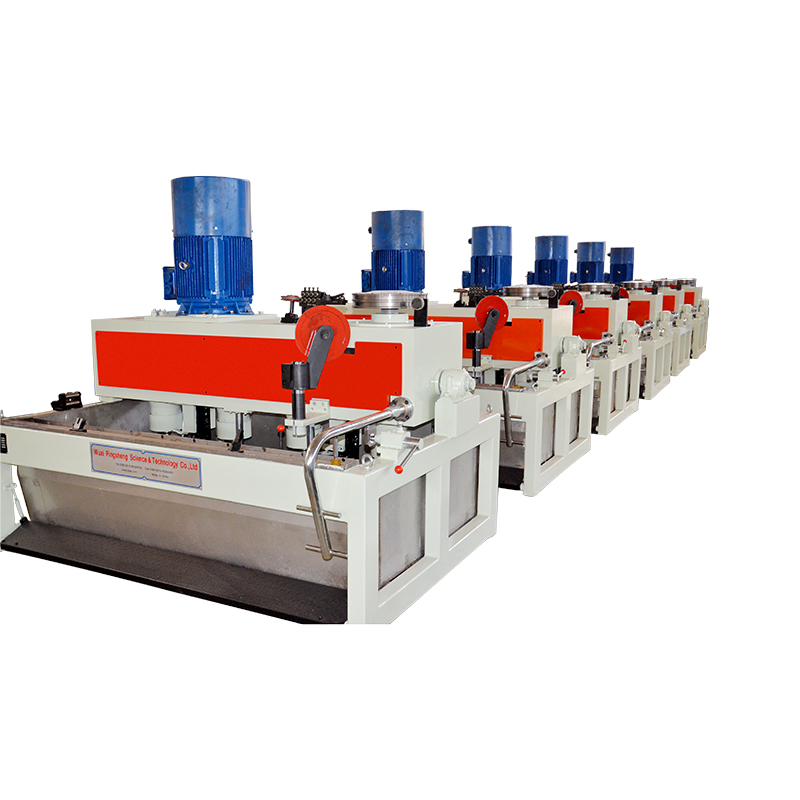
 Machine de tréfilage en ligne droite multiblocs à grande vitesse Une machine de tréfilage en ligne droite multibloc pour une production continue à grande vitesse, offrant un fonctionnement fluide, une réduction des ruptures de fil et une surveillance et un contrôle faciles. Voir le produit →
Où ces machines gagnent leur vie
Les applications les plus claires concernent les fils à haute teneur en carbone et PC, où une tension constante sur de nombreux passages fait souvent la différence entre une bobine qui répond à ses spécifications de traction et une autre qui doit être retravaillée. Le fil de béton précontraint et le fil d'acier à haute teneur en carbone exigent tous deux un programme qui maintient le fil au frais, maintient la surface propre et maintient chaque bloc synchronisé, car il n'y a pas de place pour qu'une boucle lâche puisse se cacher.
Une ligne construite pour ces qualités rassemble les blocs d'étirage, le refroidissement, la lubrification et le contrôle de tension en un seul système, c'est pourquoi nous en parlons généralement comme d'une ligne de production plutôt que d'une seule machine.
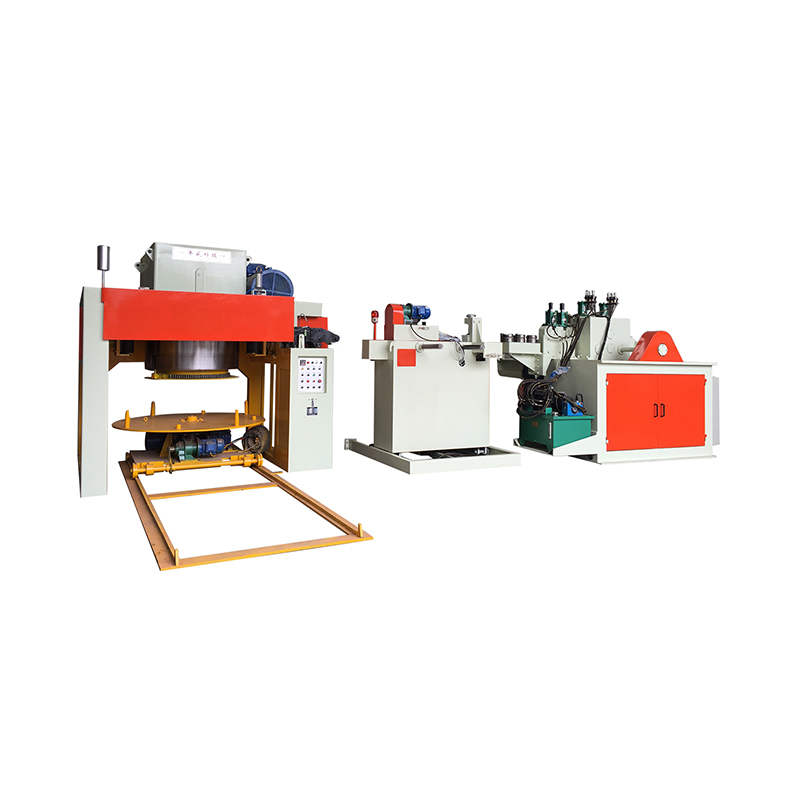
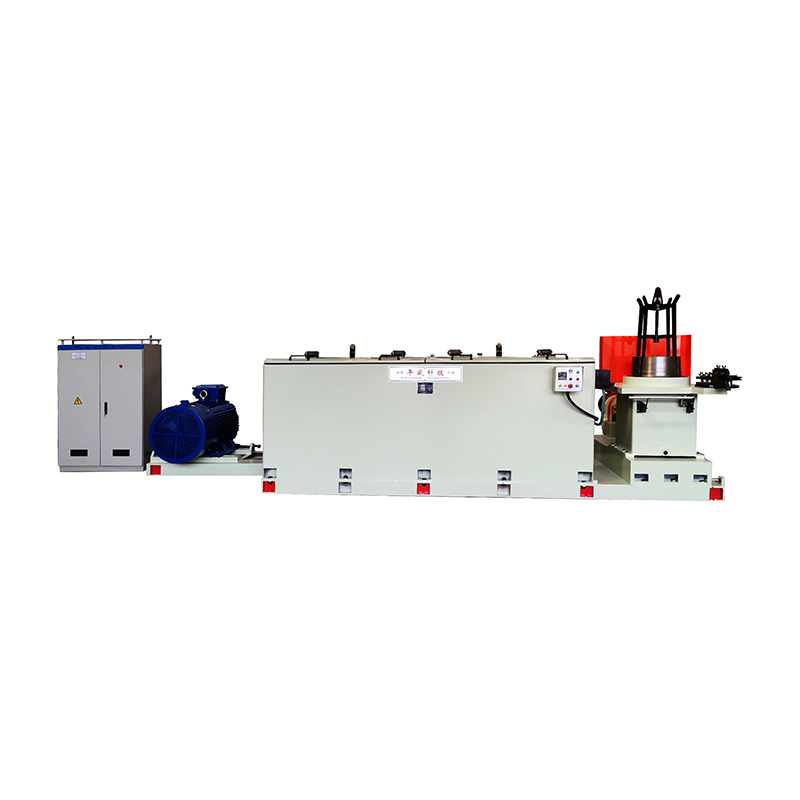
 Ligne de dessin de lignes droites à haute teneur en carbone et en PC Une ligne de production de fils en béton précontraint et PC à haute teneur en carbone, combinant des filières d'étirage, un contrôle automatique de la tension et un moteur à grande vitesse pour un fonctionnement continu. Voir le produit →
En dehors de ces qualités, la même disposition est largement utilisée dans les usines de produits métalliques qui tirent le fil en plusieurs passes à grande vitesse. Cette logique s’applique partout où le débit, la qualité de la surface et la stabilité de la tension comptent à la fois.
L'équipement autour de la machine
Une machine à dessiner fonctionne rarement seule. Le débit à l'avant et la tension à l'arrière déterminent dans quelle mesure la stabilité de la machine survit au voyage d'une bobine à l'autre. Un gain mal adapté introduit des pics de tension qu'aucun réglage du variateur ne peut complètement éliminer, et un rattrapage avec un contrôle de traversée lâche annule un bon travail de dessin avec un package mal construit.
La tension d'enroulement mérite une attention particulière sur les fils fins, car c'est au niveau de la bobine que chaque variation en amont est finalement figée dans le produit. La synchronisation de la vitesse d'enroulement avec le dernier bloc et le maintien d'une tension constante à mesure que le diamètre du paquet augmente permettent d'obtenir une bobine qui se déroule proprement dans l'usine du client. Les unités de traitement de surface, qu'elles soient destinées au nettoyage ou au revêtement, font partie de la même chaîne et doivent être spécifiées comme faisant partie de la ligne plutôt que ajoutées ultérieurement.
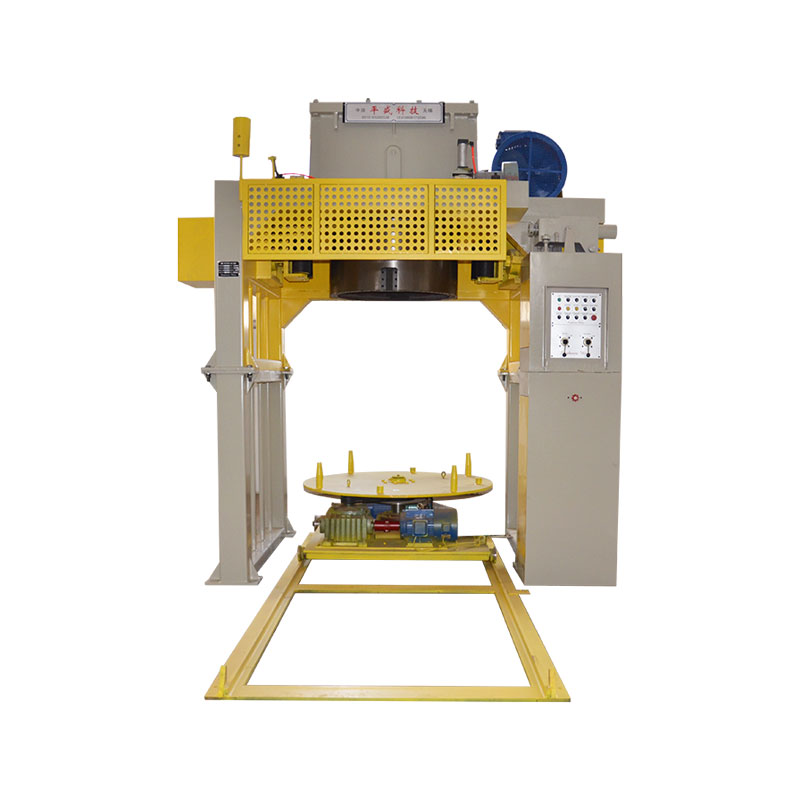
 Machines de réception de fil et équipement de bobinage Sept options d'enroulement et d'enroulement pour les lignes métalliques, avec vitesse, tension et diamètre de bobine réglables pour permettre un enroulement propre et une protection de surface. Voir le produit →
Une liste de contrôle de sélection pratique
Lorsqu'un client demande quelle configuration lui convient, les réponses utiles proviennent d'une poignée de numéros qu'il possède généralement déjà. Apportez-les à la conversation et la liste restreinte devient évidente :
- Diamètre du fil d'entrée et état de la surface, y compris la manière dont la bobine a été fournie
- Diamètre fini et bande de tolérance que vous devez respecter
- Qualité du matériau et réduction qu'il tolérera par passage
- Nombre de passes requises, qui définit le nombre de blocs
- Vitesse de ligne cible à la taille finie et limite de vitesse du passage le plus lent
- Format de débit et d'enroulement : taille de la bobine, poids de la bobine, exigences de traversée
- Attentes de contrôle, y compris les données que la ligne doit rapporter
- Surface au sol disponible, fondations, eau de refroidissement et capacité électrique
- Qui entretiendra la machine et quelles pièces de rechange vous souhaitez mettre en rayon
Installation, sécurité et entretien quotidien
La plupart des problèmes que nous sommes appelés à constater au cours de la première année remontent à la mise en service plutôt qu'à la conception. Une machine qui n’est pas correctement nivelée et jointoyée présentera des vibrations à des vitesses plus élevées. Une boucle de tension calibrée à vide plutôt qu'à charge restera légèrement décalée pendant des mois. Prenez le temps lors de l'installation et la machine le remboursera.
La sécurité fait partie de la même conversation. Des protections au-dessus de la zone du cabestan, des arrêts d'urgence fiables à chaque poste d'opérateur et une routine disciplinée de changement de matrice avec l'entraînement verrouillé ne sont pas des options supplémentaires sur une machine qui tire le fil à grande vitesse. Côté maintenance, un rythme simple fonctionne bien : contrôles hebdomadaires du circuit de refroidissement et de l'émulsion, vérification mensuelle du réglage des variateurs, inventaire des matrices et inspection des supports trimestriellement.
Construit à Wuxi, fonctionnant dans le monde entier
Nous sommes Wuxi Pingsheng Science & Technology Co., Ltd., et notre histoire a commencé en 1985. Pendant plus de trois décennies, nous nous sommes concentrés sur les équipements d'étirage : machines en ligne droite, machines humides, machines verticales inversées, unités combinées et équipements de vidage, d'enroulement et de traitement de surface qui les entourent. Notre système de gestion de la qualité est certifié ISO 9001 et nous détenons un certain nombre de brevets sur nos propres conceptions.
Nos clients sont des fabricants de produits métalliques en Belgique et à l'étranger et notre site Internet est publié en plusieurs langues car c'est là que se situe notre marché. Si vous évaluez une machine de tréfilage à lignes droites multiblocs pour votre usine, la première étape la plus utile est une conversation courte et pratique sur votre fil, votre calendrier de passage et votre objectif de sortie. Envoyez-nous les numéros que vous possédez déjà et nous vous dirons honnêtement quelle configuration est logique avant que quiconque ne commence à parler de prix.